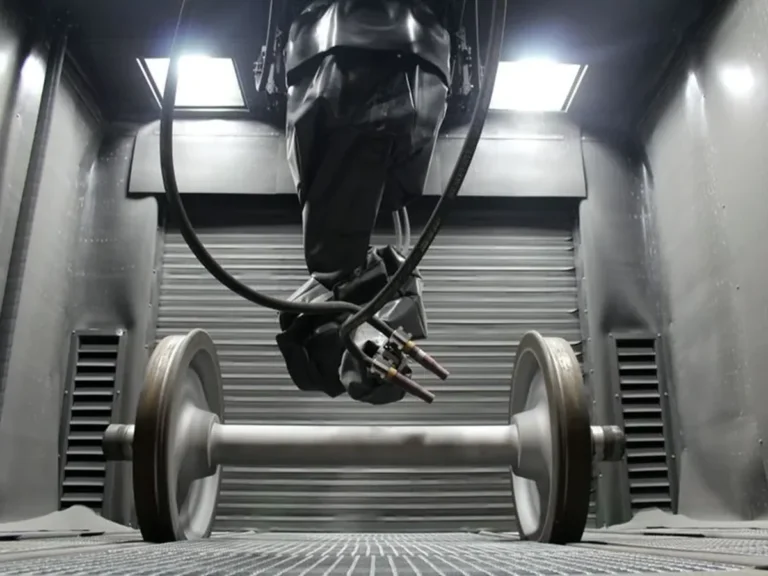
W przemysłowym procesie śrutowania o efekcie obróbki nie decyduje wyłącznie moc urządzenia. Istotne znaczenie mają sposób nadawania energii ścierniwu, rodzaj i ilość materiału ściernego, ustawienie turbin względem obrabianego elementu oraz stabilność parametrów podczas całego cyklu produkcyjnego.
W śrutownicach turbinowych jednym z kluczowych zespołów roboczych jest turbina rzutowa. To właśnie ona nadaje ziarnom ścierniwa energię kinetyczną, dzięki której możliwe jest oczyszczenie powierzchni, usunięcie rdzy lub zendry hutniczej, a także uzyskanie wymaganej chropowatości przed kolejnymi etapami procesu technologicznego.
Dlatego dobór i konfiguracja turbiny mają bezpośredni wpływ nie tylko na jakość przygotowania powierzchni, ale również na wydajność instalacji i koszty jej eksploatacji.
Jak działa turbina rzutowa w śrutownicy?
W technologii turbinowej ścierniwo kierowane jest do obracającego się z dużą prędkością zespołu wirnikowego. Następnie trafia na łopatki, które nadają mu odpowiednią prędkość i kierują strumień w stronę obrabianego detalu.
Energia przekazywana ziarnom ścierniwa zależy między innymi od prędkości obrotowej turbiny, średnicy wirnika oraz czasu kontaktu ziarna z elementem przekazującym energię – łopatką.
Znaczenie ma jednak nie tylko sama energia ścierniwa. Kluczowe jest również prawidłowe ukierunkowanie strumienia na obrabianą powierzchnię. Niewłaściwe ustawienie turbiny może powodować kierowanie części ścierniwa poza obszar roboczy, zwiększać zużycie elementów komory i obniżać efektywność procesu.

Turbina rzutowa stosowana w śrutownicach przemysłowych Poltech EngineeringOd czego zależy wydajność śrutowania?
Wydajność procesu jest wynikiem współdziałania wielu parametrów. Zwiększenie mocy turbiny nie musi automatycznie oznaczać poprawy efektów obróbki.
Znaczenie mają między innymi:
- prędkość obrotowa turbiny,
- ilość podawanego ścierniwa,
- jego granulacja i kształt,
- rozmieszczenie turbin względem detalu,
- czas oddziaływania strumienia na powierzchnię,
- sposób transportowania elementów przez komorę roboczą.
Istotny jest również rodzaj materiału ściernego. Ścierniwa sferyczne i ostrokrawędziowe oddziałują na powierzchnię w odmienny sposób i pozwalają uzyskać różne efekty technologiczne.
Dlatego parametry turbiny powinny być dobierane łącznie z rodzajem ścierniwa, geometrią obrabianego detalu oraz wymaganym efektem powierzchniowym.
Czystość i chropowatość powierzchni – dwa parametry procesu
W praktyce przemysłowej samo usunięcie zanieczyszczeń nie zawsze oznacza prawidłowe przygotowanie powierzchni.
Znaczenie ma zarówno wymagany stopień oczyszczenia, jak i uzyskanie odpowiedniego profilu powierzchni. Stopnie przygotowania powierzchni stalowej po obróbce strumieniowo-ściernej określa między innymi norma ISO 8501-1. Zagadnienia związane z profilem powierzchni po obróbce opisuje seria ISO 8503, natomiast metody przygotowania powierzchni przy użyciu obróbki strumieniowo-ściernej – ISO 8504-2.
Parametry procesu powinny być więc dostosowane do wymagań kolejnego etapu produkcji. Innych warunków może wymagać przygotowanie powierzchni pod system powłokowy, a innych oczyszczanie odlewów, usuwanie zendry czy kulowanie.
Dlaczego ustawienie turbiny jest równie ważne jak jej moc?
Efektywność śrutowania zależy od tego, jaka część energii generowanej przez turbinę zostanie rzeczywiście wykorzystana do obróbki detalu.
Jeżeli strumień ścierniwa jest niewłaściwie skierowany, część materiału może uderzać w osłony lub elementy komory zamiast w obrabianą powierzchnię. Powoduje to wzrost zużycia części eksploatacyjnych i może wydłużać czas potrzebny do uzyskania wymaganych parametrów powierzchni.
Prawidłowa konfiguracja obejmuje więc nie tylko dobór liczby turbin i ich parametrów, lecz także ich rozmieszczenie względem detalu.
Przy elementach o bardziej złożonej geometrii konieczne może być zastosowanie kilku turbin ustawionych tak, aby ścierniwo skutecznie docierało do wszystkich wymaganych powierzchni.
Z tego powodu już na etapie projektowania śrutownicy przemysłowej analizuje się geometrię i gabaryty detali, sposób ich transportowania oraz oczekiwaną wydajność produkcji.
Turbiny S-Blaster w śrutownicach Poltech Engineering
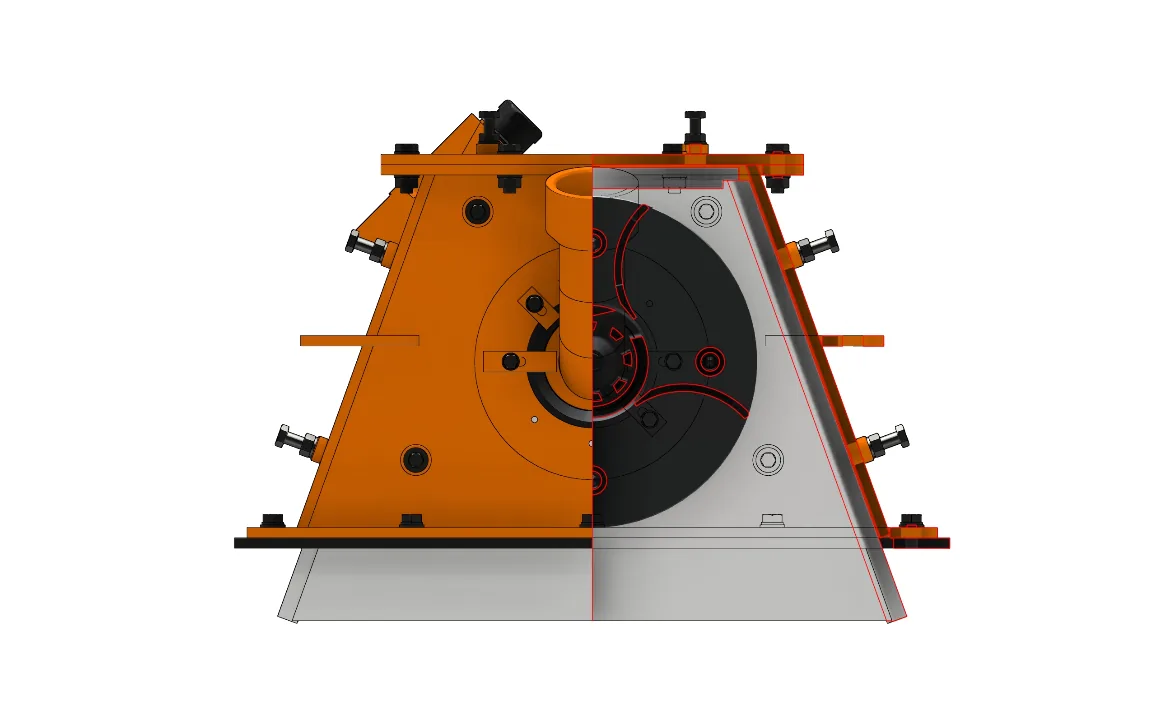
Przekrój turbiny rzutowej odpowiedzialnej za nadawanie energii ścierniwuW urządzeniach Poltech Engineering stosowane są turbiny rzutowe S-Blaster. Ich konstrukcja pozwala uzyskać wysoką wydajność procesu i powtarzalność wymaganych parametrów powierzchni.
Regulowana prędkość obrotowa turbin umożliwia dopasowanie parametrów procesu do obrabianego detalu i wymaganej technologii.
W rozwiązaniach Poltech stosowane są również łopatki wykonane z materiałów odpornych na intensywne zużycie, w tym z węglików spiekanych. Ma to szczególne znaczenie w przypadku elementów mających stały kontakt ze ścierniwem.
Turbiny S-Blaster umożliwiają także stosowanie mieszanek ścierniw sferycznych i ostrokrawędziowych, co pozwala dostosować proces do wymaganego efektu technologicznego. Ich konstrukcja zapewnia również możliwość regulacji energii śrutowania, wysoką trwałość oraz redukcję hałasu i wibracji.
PantaTec – odtłuszczanie powierzchni w procesie śrutowania
Proces śrutowania może być dodatkowo rozszerzony o technologię PantaTec ULTIMATE, oferowaną przez Poltech Engineering do odtłuszczania ścierniwa i obrabianych elementów. Rozwiązanie określane jako „suche mycie” pozwala ograniczyć koszty przygotowania powierzchni oraz wyeliminować energochłonne procesy mycia chemicznego i suszenia detali. Dzięki temu oczyszczanie i odtłuszczanie mogą zostać połączone w jednym procesie technologicznym.
Śrutowanie turbinowe czy pneumatyczne?
Obie technologie wykorzystują energię kinetyczną ścierniwa, ale sposób jej nadawania jest inny.
W metodzie turbinowej ścierniwo jest przyspieszane mechanicznie przez wirujący zespół rzutowy. W rozwiązaniach pneumatycznych do nadania ścierniwu odpowiedniej prędkości wykorzystywane jest sprężone powietrze.
Śrutownice turbinowe znajdują zastosowanie przede wszystkim w procesach, które można zautomatyzować i powtarzać w kontrolowanych warunkach produkcyjnych.
Komory pneumatyczne sprawdzają się szczególnie przy elementach wielkogabarytowych, zróżnicowanej produkcji oraz procesach wymagających stosowania różnych materiałów ściernych.
Poltech Engineering wykorzystuje obie technologie i dobiera rozwiązanie do rodzaju detali, wymaganej jakości powierzchni oraz organizacji procesu produkcyjnego.
Najistotniejszą różnicą pomiędzy obróbką strumieniowo-ścierną metodą turbinową a metodą pneumatyczną, która wykorzystuje energię sprężonego powietrza do nadania prędkości roboczej ścierniwu, jest sześciokrotna redukcja kosztów przygotowania m² powierzchni obrabianego detalu.
Zużycie turbiny a stabilność procesu
Turbina pracuje w wymagających warunkach. Jej elementy robocze mają stały kontakt z materiałem ściernym przemieszczającym się z dużą prędkością, dlatego podlegają naturalnemu zużyciu.
Zmiana geometrii łopatek, zużycie elementów kierujących strumieniem lub nieprawidłowe ustawienie zespołu mogą wpływać na równomierność obróbki i stabilność procesu.
Konsekwencją mogą być między innymi:
- pogorszenie jakości przygotowania powierzchni,
- zwiększone zużycie ścierniwa,
- wzrost obciążeń elementów roboczych,
- przyspieszone zużycie osłon komory,
- zwiększenie kosztów eksploatacyjnych.
Regularna kontrola stanu turbiny jest więc nie tylko elementem serwisu urządzenia, lecz także częścią kontroli parametrów procesu technologicznego.
Kiedy warto modernizować turbiny w istniejącej śrutownicy?
Wymiana całej instalacji nie zawsze jest konieczna. W wielu przypadkach poprawę jej parametrów można uzyskać poprzez modernizację istniejącego urządzenia.
Analiza może obejmować między innymi:
- stan i konstrukcję turbin,
- ich rozmieszczenie względem detalu,
- parametry napędu,
- kierunek strumienia ścierniwa,
- sposób dozowania materiału ściernego,
- układ transportu detali,
- system odzysku i separacji ścierniwa,
- system filtracji.
Poltech Engineering w ramach doradztwa technicznego w technologii śrutowania analizuje istniejące instalacje i możliwości ich modernizacji.
Jednym z możliwych działań jest wymiana turbin na modele S-Blaster i ponowna optymalizacja parametrów procesu.
W ramach kompleksowej modernizacji instalacji, obejmującej między innymi wymianę turbin, optymalizację parametrów procesu oraz modernizację systemów filtracji, Poltech Engineering wskazuje możliwość redukcji zużycia energii nawet do 40%.
Decyzja o modernizacji powinna wynikać z analizy rzeczywistych parametrów pracy urządzenia. Sama wymiana jednego podzespołu bez sprawdzenia geometrii procesu, rodzaju ścierniwa czy organizacji transportu detali nie musi przynieść oczekiwanego efektu.
Turbina jest częścią całego procesu technologicznego
Wydajnego śrutowania nie uzyskuje się poprzez dobór pojedynczego podzespołu.
Turbina, materiał ścierny, układ separacji i odzysku ścierniwa, transport detali, odpylanie oraz sterowanie tworzą jeden system technologiczny.
Dlatego przy projektowaniu nowych instalacji oraz modernizacji istniejących urządzeń konieczne jest spojrzenie na cały proces: od wymagań dotyczących powierzchni, przez geometrię detalu i oczekiwaną wydajność, aż po zużycie energii, części eksploatacyjnych i koszty utrzymania ruchu.
Poltech Engineering jako producent śrutownic przemysłowych projektuje urządzenia oraz modernizacje na podstawie rzeczywistych parametrów technologicznych zakładu.
Dobór turbiny jest jednym z istotnych elementów tej analizy, ale zawsze powinien być podporządkowany wymaganiom całego procesu produkcyjnego.